český
- English
- беларускі
- Hrvatski
- Тоҷикӣ
- O'zbek
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- नेपाली
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- Srpski језик

Zprávy
Jaké nákladné poruchy navazujících zařízení pramení z přehlížených mezer ve výrobním procesu drážkových hřídelů?
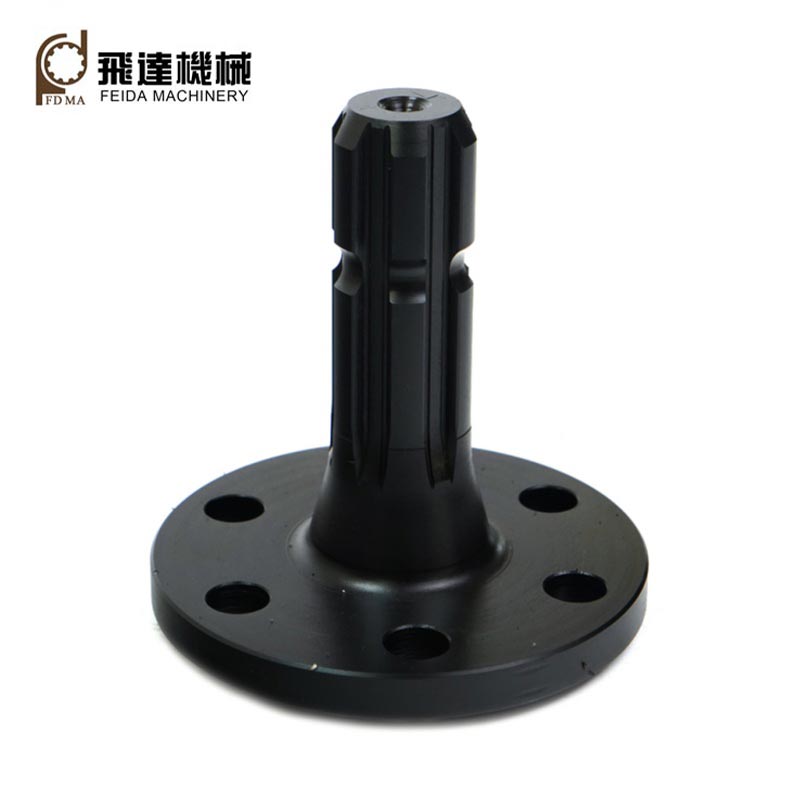
Feida-obráběníObdélníkový drážkový hřídelSlužba integruje předvýrobní kontrolu DFM, přesnou konečnou úpravu po tepelném zpracování a kompletní dokumentaci o výkonnosti materiálu, zmírnění únavových lomů, auditní bariéry a rizika přepracování prototypů pro přeshraniční výrobce strojů.
1. Přesné dokončování po kalení kompenzuje geometrickou deformaci spline vyvolanou teplem
Mnoho subdodavatelských dílen provádí veškeré drážkové frézování před kalením, bez sekundárního dokončování po kalení. Redistribuce vnitřního napětí vyvolaná kalením spouští ohýbání hřídele, odchylky rozteče zubů a chyby paralelismu boků, které nelze opravit předběžným obráběním v měkkém stavu. Při střídavém rázovém momentu typickém pro zemědělské a stavební stroje nesou přenášené zatížení pouze částečné drážkované zuby, což generuje koncentraci napětí v kořenech zubů a předčasné únavové praskání. Feida-Machining si vyhrazuje kontrolovaný přídavek na dokončovací operace a provádí přesné drážkové broušení po kalení a temperování. Kritické geometrické tolerance včetně rozteče zubů, rovnoběžnosti boků a souososti hřídele zůstávají v mezích specifikace DIN5461, což zajišťuje jednotné sdílení vícezubého zatížení a prodlužuje životnost součástí v provozních prostředích s cyklickým nárazovým zatížením.
2. Vnitropodnikové zpracování uchovává kompletní záznamy o sledovatelnosti materiálu a procesu
Když jsou řezání surovin, drážkové obrábění, tepelné zpracování a povrchové úpravy rozděleny mezi více externích subdodavatelů, výrobci nemohou sestavit jednotné archivy na úrovni šarží, včetně MTC jakosti oceli, protokolů o teplotě kalení a závěrečných zpráv o rozměrové kontrole. Mezinárodní audity strojních výběrových řízení vyžadují plnou sledovatelnost komponent; roztříštěné dodavatelské řetězce vedou k odmítnutí předběžné kvalifikace. Feida dokončuje celý výrobní postup ve svém vlastním zařízení. V každé šarži je uložena identifikace surové tyče, záznamy křivky tepelného zpracování a údaje o kontrole CMM. Při odeslání jsou k dispozici kompletní balíčky dokumentů v anglickém jazyce, které zákazníkům OEM pomáhají splnit požadavky na audit dodavatele bez nákladného opakovaného testování třetí stranou.
3. Kontrolovaná kvalita povrchu boků zubů potlačuje rizika opotřebení třením a korozí
Hrubé, špatně opracované boky drážkovaných zubů vytvářejí mikroasperity. Nepatrné relativní prokluzování mezi hřídelí a protilehlým nábojem při nepřetržité strojově generované vibraci vytváří abrazivní oxidové úlomky (otěrová koroze). Tyto tvrdé částice cirkulují uvnitř vůle lícování a neustále odírají kontaktní plochy, zvětšují vůli a přinášejí hluk převodovky a případné zadření. Feida optimalizuje parametry rychlosti posuvu pro operace drážkového broušení, čímž dosahuje konzistentních ploch s nízkou drsností boků zubů. Kontrolovaná kvalita povrchu snižuje mikrokontaktní body, které iniciují poškození třením, a stabilizuje tak dlouhodobý přenosový výkon pro venkovní mobilní stroje vystavené prachu a vibracím.
4. Kontrola DFM v rané fázi identifikuje rizika spline struktury před formální investicí do nástrojů
Mnoho dodavatelů zakázkových dílů přísně dodržuje zákaznické výkresy bez posouzení vyrobitelnosti. Některé nákresem definované poloměry zaoblení spline-root, tenkostěnné úseky hřídele nebo neobvyklé kombinace šířky zubů vytvářejí těžko řešitelná nebezpečí trhlin při kalení nebo nedosažitelné požadavky na toleranci. Problémy se objevují až poté, co jsou objednány řezné nástroje a vyrobeny prototypové díly, což si vynucuje revize výkresů, dodatečné náklady na nástroje a skluz projektu. Tým strojního inženýrství Feida provádí vyhodnocení DFM ve fázi RFQ, přezkoumává zaoblení odlehčení pnutí spline root, rozložení tloušťky průřezu a realizovatelnost tolerance. Potenciální režimy selhání způsobené výrobou jsou označeny před výrobou nástrojů, což snižuje nákladné cykly přepracování v pozdní fázi pro projekty vývoje nových produktů OEM.
5. Přizpůsobení třídy materiálu vyvažuje cíle v oblasti rázové houževnatosti a tvrdosti povrchu
Nesprávný výběr jakosti oceli vytváří protichůdné výsledky: nízkolegovaná uhlíková ocel dosahuje povrchové tvrdosti, ale postrádá houževnatost jádra a praská při náhlém rázovém zatížení; příliš legovaný materiál přináší nadměrné riziko kalení-deformace a zbytečně zvyšuje náklady na komponenty. Feida vybírá a ověřuje ocel obrobku podle dokumentovaných požadavků na točivý moment a rázové zatížení zařízení. Parametry kalení-temperování jsou vyladěny tak, aby vyvážily odolnost proti opotřebení boku zubu a rázovou houževnatost jádra hřídele, čímž se zamezí jak křehkému lomu kořene zubu, tak rychlému otěru boků pro různé pracovní podmínky strojních aplikací.
6. Protokoly rozměrové kontroly specifické pro projekt zaručují konzistenci mezi dávkami
Malosériové zakázkové zakázkové zakázky s drážkovým hřídelem často dostávají pouze namátkovou kontrolu rozměrů. Bez pevných kontrolních seznamů kontrolních položek zahrnujících tloušťku zubů, kumulativní chybu stoupání a házení dochází mezi výrobními šaržemi ke znatelným změnám výkonu. Při montáži do hotového strojního zařízení způsobují nekonzistentní vlastnosti drážkového uložení rozptýlenou četnost poruch v terénu. Feida aplikuje kontrolní seznamy inspekcí šité na míru pro každou zakázku s drážkovým hřídelem a provádí měření souřadnicových měřicích strojů na klíčových ukazatelích geometrie drážkování. Jednotná kritéria přijatelnosti jsou vynucována šarži po šarži, což stabilizuje zaměnitelnost pro sériové montážní linky OEM.
Související novinky
- Jak spirálová kuželová kola zlepšují přenos energie v náročných strojích?
- Proč jsou ozubená kola nezbytná pro spolehlivý přenos výkonu?
- Jak vnitřní převody zlepšují přesnost a přenos výkonu?
- Proč se plastová spirálová ozubená kola stávají spolehlivou volbou pro moderní mechanické systémy?
- Může vlastní výroba spline vyřešit nákladné bolesti hlavy výrobců strojů z důvodu selhání v terénu?
- Sníží komplexní integrované obrábění ozubení tři hlavní skryté ztráty při nákupu zámořských výrobců reduktorů?
Nechte mi zprávu